机械知识123


发布时间:

2023-02-03

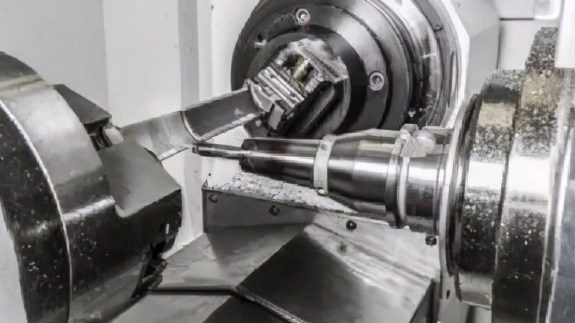
加工精度是加工后零件表面的实际尺寸、形状、位置三种几何参数与图纸要求的理想几何参数的符合程度。理想的几何参数,对尺寸而言,就是平均尺寸;对表面几何形状而言,就是绝对的圆、圆柱、平面、锥面和直线等;对表面之间的相互位置而言,就是绝对的平行、垂直、同轴、对称等。零件实际几何参数与理想几何参数的偏离数值称为加工误差。
1 、加工精度的概念

加工精度主要用于生产产品程度,加工精度与加工误差都是评价加工表面几何参数的术语。加工精度用公差等级衡量,等级值越小,其精度越高;加工误差用数值表示,数值越大,其误差越大。加工精度高,就是加工误差小,反之亦然。
公差等级从IT01,IT0,IT1,IT2,IT3至IT18一共有20个,其中IT01表示的话该零件加工精度最高的,IT18表示的话该零件加工精度是最低的 ,一般上IT7、IT8是加工精度中等级别。
任何加工方法所得到的实际参数都不会绝对准确,从零件的功能看,只要加工误差在零件图要求的公差范围内,就认为保证了加工精度。
机器的质量取决于零件的加工质量和机器的装配质量,零件加工质量包含零件加工精度和表面质量两大部分。
机械加工精度是指零件加工后的实际几何参数(尺寸、形状和位置)与理想几何参数相符合的程度。它们之间的差异称为加工误差。加工误差的大小反映了加工精度的高低。误差越大加工精度越低,误差越小加工精度越高。
 
2 、加工精度的相关内容
(1)尺寸精度
指加工后零件的实际尺寸与零件尺寸的公差带中心的相符合程度。
(2)形状精度
指加工后的零件表面的实际几何形状与理想的几何形状的相符合程度。
(3)位置精度
指加工后零件有关表面之间的实际位置精度差别。
(4)相互关系
通常在设计机器零件及规定零件加工精度时,应注意将形状误差控制在位置公差内,位置误差又应小于尺寸公差。即精密零件或零件重要表面,其形状精度要求应高于位置精度要求,位置精度要求应高于尺寸精度要求。
3 、调整方法
(1)对工艺系统进行调整
(2)减小机床误差
(3)减少传动链传动误差
(4)减小刀具磨损
(5)减小工艺系统的受力变形

(6)减小工艺系统热变形

(7)减少残余应力

4 、影响原因
(1) 加工原理误差
加工原理误差是指采用了近似的刀刃轮廓或近似的传动关系进行加工而产生的误差。加工原理误差多出现于螺纹、齿轮、复杂曲面加工中。
在加工中,一般采用近似加工,在理论误差可以满足加工精度要求的前提下,来提高生产率和经济性。
(2)调整误差
机床的调整误差是指由于调整不准确而产生的误差。
(3)机床误差
机床误差是指机床的制造误差、安装误差和磨损。主要包括机床导轨导向误差、机床主轴回转误差、机床传动链的传动误差。
5 、测量方法
加工精度根据不同的加工精度内容以及精度要求,采用不同的测量方法。一般来说有以下几类方法:
(1)按是否直接测量被测参数,可分为直接测量和间接测量。
直接测量:直接测量被测参数来获得被测尺寸。例如用卡尺、比较仪测量。
间接测量:测量与被测尺寸有关的几何参数,经过计算获得被测尺寸。
显然,直接测量比较直观,间接测量比较繁琐。一般当被测尺寸或用直接测量达不到精度要求时,就不得不采用间接测量。
(2)按量具量仪的读数值是否直接表示被测尺寸的数值,可分为绝对测量和相对测量。
绝对测量:读数值直接表示被测尺寸的大小、如用游标卡尺测量。
相对测量:读数值只表示被测尺寸相对于标准量的偏差。如用比较仪测量轴的直径,需先用量块调整好仪器的零位,然后进行测量,测得值是被侧轴的直径相对于量块尺寸的差值,这就是相对测量。一般说来相对测量的精度比较高些,但测量比较麻烦。
(3)按被测表面与量具量仪的测量头是否接触,分为接触测量和非接触测量。
接触测量:测量头与被接触表面接触,并有机械作用的测量力存在。如用千分尺测量零件。
 
非接触测量:测量头不与被测零件表面相接触,非接触测量可避免测量力对测量结果的影响。如利用投影法、光波干涉法测量等。
(4)按一次测量参数的多少,分为单项测量和综合测量。
单项测量:对被测零件的每个参数分别单独测量。
综合测量:测量反映零件有关参数的综合指标。如用工具显微镜测量螺纹时,可分别测量出螺纹实际中径、牙型半角误差和螺距累积误差等。
综合测量一般效率比较高,对保证零件的互换性更为可靠,常用于完工零件的检验。单项测量能分别确定每一参数的误差,一般用于工艺分析、工序检验及被指定参数的测量。
(5)按测量在加工过程中所起的作用,分为主动测量和被动测量。
主动测量:工件在加工过程中进行测量,其结果直接用来控制零件的加工过程,从而及时防治废品的产生。
被动测量:工件加工后进行的测量。此种测量只能判别加工件是否合格,仅限于发现并剔除废品。
(6)按被测零件在测量过程中所处的状态,分为静态测量和动态测量。
静态测量:测量相对静止。如千分尺测量直径。
动态测量:测量时被测表面与测量头模拟工作状态中作相对运动。
动态测量方法能反映出零件接近使用状态下的情况,是测量技术的发展方向。

聚焦热点

金刚石微粉的主要应用

金刚石微粉作为一种超硬磨料,具有无比优越的研磨能力,日益受到各工业发达国家的高度重视。金刚石微粉的研磨能力包括对工件的磨削能力和它本身的耐磨损和抗粉碎能力,取决于其显微硬度、粒度、强度、颗粒性状以及热稳定性和化学稳定性。概括起来说,金刚石微粉用作磨料有三大方面; (1)用于树脂粘结工具、金属粘结工具以及电镀工具的制造。 (2)用于工业上、科学上和医学上各种精密元器件的精密或抛光加工。 (3)作为精细磨料用于模具加工、宝玉石抛光加工、宝石轴承加工制造。 金刚石微粉的应用除了用作研磨材料之外,另一大用途就是用作功能材料。例如利用其热学性质和电学性质等。用金刚石微粉混合到热固性树脂聚合物、纤维素、酚酸树脂或者陶瓷片之中,可制成一种具有提高热导率和降低热膨胀性的新材料。把金刚石微粉混合到金属片,如片或不锈钢片可制成具有热导率高、热膨胀性低而重量轻的新型片状材料,在电子工业中可做成高密高能器件用于热控制。 从金刚石用作研磨材料的形式来说,根据有关资料公布的数字,全世界在工业上消耗的金刚石微粉60%以上是用来制成钻石膏、金刚石微粉混合物和金刚微粉研磨液。

纳米金刚石的用途之精密仪器的超精抛光

我们将纳米金刚石加入到介质当中制成纳米金刚石抛光液,现在主要分为水性抛光液及油性抛光液。 由于纳米金刚石抛光液中纳米金刚石粒子超硬超硬,用它可以去除材料表面细小的凹凸不平,抛光后材料表面的粗糙程度可降低到纳米级,从而使得材料表面光洁度极高。目前纳米金刚石抛光液可用于半导体硅片抛光、计算机磁头的抛光、精密陶瓷加工、宝石抛光、光学玻璃抛光加工等领域。 现在由于计算机的发展,人们对计算机存储的容量要求不断提升,这使得我们要去制造容量更大的磁盘。近年来计算机磁盘储存容量也一直在提高,但是随着储存容量的提高,带来的问题是磁盘与磁头间隙越来越小,已趋近于10NM,磁头和磁盘的表面粗糙度、划痕和杂质粒子均会对计算机磁盘造成损害,由于磁盘与磁头的间距已经到了纳米级,微米级的抛光液已经达不到抛光要求,所以只有纳米级的金刚石抛光液可以满足这一方面的要求。我们拿来纳米金刚石抛光液对计算机磁头进行抛光,发现经过抛光后确实大大提高了磁头表面的光洁度,测得此时的表面粗糙程度为0.09~0.40nm,而采用普通抛光液抛光后磁头的表面粗糙程度为0.45~0.80nm,相比之下纳米金刚石抛光液的效果要好得多,从而计算机磁头的质量也得到提升,我们就可以生产出更精密,储存容量更大的计算机磁盘。抛光时值得注意的是,由于计算机等电子产品最忌腐蚀的产生,所以一定要控制好抛光液的酸碱度,研究发现抛光液的PH 值控制在6.5~8之间较为适宜。由于阴离子Cl-和SO2-的含量会决定抛光液的酸碱度所以在制备用于计算机磁头抛光的抛光液时要控制好Cl-和SO2-的含量,同时注意观察PH值。

山东金属粉末液压机的特性

山东金属粉末液压机适用于粉末干式压制的全自动控制成型,广泛应用于电子、粉末冶金、软磁工业、导电干式压制成型、化工、汽车制造、医药、能源环保工业、玩具工业等。适用的干压粉末包括:黑色和有色金属粉末、电子陶瓷粉末、铁氧体、稀土粉末、硬质合金粉末、PTFE、金刚石和石墨粉末等。 山东金属粉末液压机液压传动系统由动力机构、控制机构、执行机构、辅助机构和工作介质组成。动力机构通常采用油泵作为动力机构,一般为一体式油泵。为了满足致动器运动速度的要求,选择一个或多个油泵。低压齿轮泵;中压叶片泵;高压柱塞泵。各种塑料材料的压力加工和成形,例如不锈钢板和钢板的挤压、弯曲、拉伸以及金属零件的冷压,也可用于粉末制品、砂轮、电木和树脂热固性制品的压制。